مرکز خرید و فروش انواع لوور | ایران لوور قیمت، خرید، فروش ایران لوور

اکستروژن پروفیل لوور فرایندی دقیق است که با گرمکردن شمش آلومینیوم تا حدود ۵۰۰ درجه آغاز میشود. سپس فلز با فشار زیاد از قالب عبور میکند، خنک میشود، کشیده و برش میخورد و در پایان با پیرسختی مقاوم میشود. این روش امکان ساخت تیغههای Z، ایرفویل و C شکل را برای نما، سایهبان و تهویه فراهم میکند. انتخاب آلیاژ ۶۰۶۳-T5، ضخامت یکنواخت جداره و طراحی درست گوشهها و زبانهها نقش مهمی در کیفیت دارد. پوششهایی مانند رنگ پودری، آنودایز و PVDF نیز دوام و زیبایی را بالا میبرند. در مقایسه با چوب و PVC، لوور آلومینیومی سبکتر و کمنگهداریتر است.
🏭 اکستروژن پروفیل لوور چیست و چرا اهمیت دارد؟
اکستروژن یا پرسکاری یکی از پرکاربردترین روشهای تولید پروفیل آلومینیوم است. در این روش، فلز گرم با فشار زیاد از قالبی با شکل مشخص عبور میکند و مقطع دلخواه را میگیرد. مزیت اصلی آن آزادی زیاد در طراحی مقطع است. به همین دلیل، اکستروژن پروفیل لوور انتخاب اول مهندسان نما برای ساخت تیغههای سایهبان و تهویه است.
این آزادی شرط هم دارد: دقت ابعادی، انتخاب درست آلیاژ و طراحی اصولی قالب. اگر این سه مورد رعایت شود، پروفیلی سبک، مقاوم و زیبا به دست میآید.
🔥 مراحل اکستروژن پروفیل لوور؛ از شمش داغ تا محصول نهایی
روشهای مختلفی برای پرس وجود دارد، اما رایجترین آنها اکستروژن مستقیم و غیرمستقیم است. برای پروفیلهای کوچک و لولههای ساده، اکستروژن پیوسته هم به کار میرود. در همهی این روشها، فلز از شکافهای شکلدهندهی قالب عبور میکند.
مراحل کار به ترتیب زیر است:
- شمش آلیاژی به طول مناسب بریده و تا حدود ۵۰۰ درجه سانتیگراد گرم میشود.
- شمش با نیروی زیاد از قالب عبور میکند.
- پروفیل بسته به آلیاژ با هوا یا آب خنک میشود.
- پروفیل کشیده شده و به طول دلخواه بریده میشود.
- عملیات پیرسختی حدود پنج تا هشت ساعت در دمای ۱۸۰ درجه انجام میشود تا استحکام بالا برود.
کنترل دقیق همین زنجیره است که در Louver Profile Extrusion کیفیت نهایی را تضمین میکند.
☀️ تولید پروفیل سایهبان و کرکره آلومینیومی؛ هندسه تیغهها
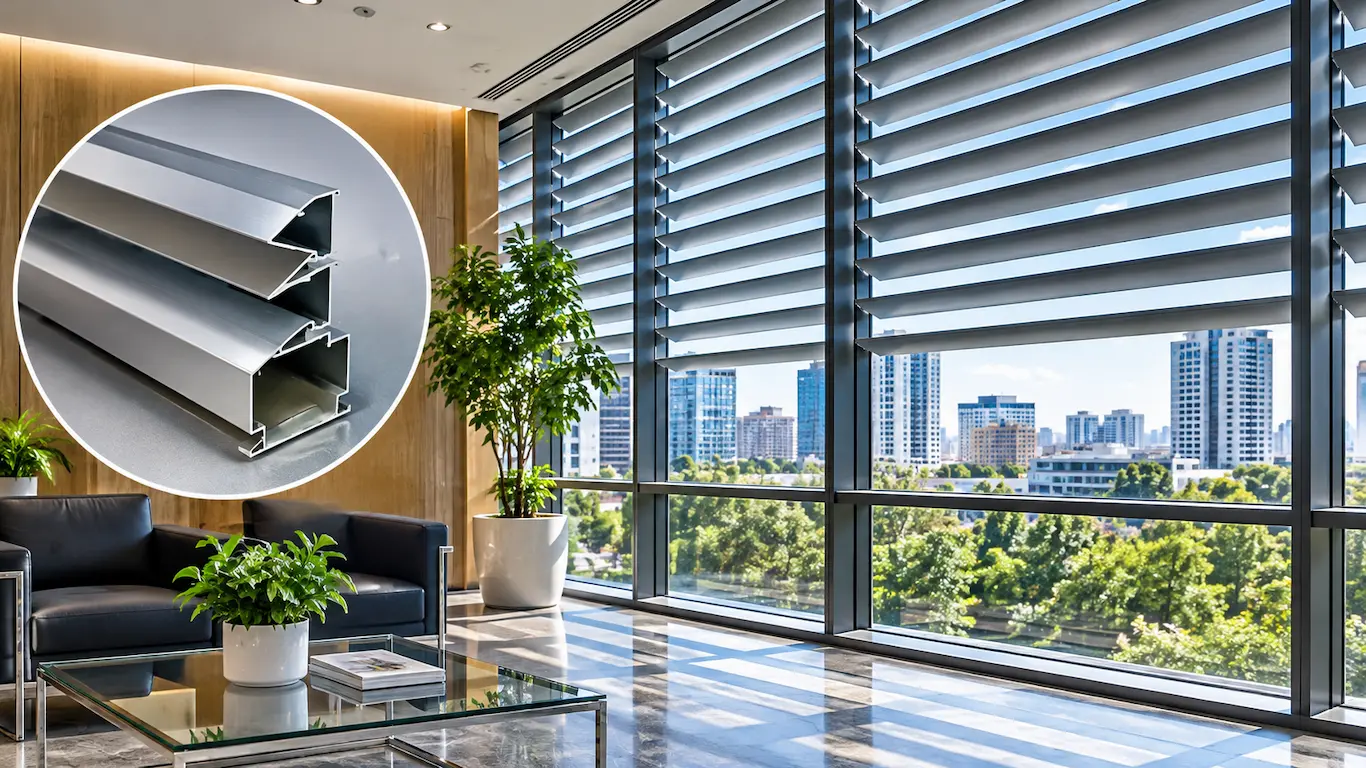
سه شکل تیغه بیش از بقیه استفاده میشود. تیغهی Z شکل برای پوشش سادهی نما مناسب است و کنترل نور خوبی دارد. تیغهی ایرفویل هوا را روان عبور میدهد و جایی به کار میآید که ظاهر و مسیر جریان هوا هر دو مهماند. تیغهی C شکل برای ردیفهای سایهبان مناسب است و عمق و سختی آن بر اساس دهانه تعیین میشود.
پروفیلها از نظر عملکرد هم دو دستهاند. نوع ثابت با زاویهی مشخص نصب میشود. نوع متحرک یا موتوری امکان تنظیم نور و جریان هوا را میدهد. چون هر مقطع با قالب مخصوص خودش ساخته میشود، عمق تیغه، شعاع نوک و بال نصب را میتوان دقیقاً مطابق نقشهی پروژه تعیین کرد.
🧪 انتخاب آلیاژ و ضخامت جداره
برای بیشتر پروژههای نما، آلیاژ ۶۰۶۳ با تمپر T5 نقطهی شروع خوبی است. این آلیاژ راحت اکسترود میشود، آنودایز یکنواخت میدهد و برای دهانههای معمول استحکام کافی دارد. اگر دهانه بلند باشد یا محاسبات بار باد و آییننامه استحکام بیشتری بخواهد، سراغ تمپر T6 یا آلیاژهایی مثل ۶۰۰۵A میروند.
ضخامت دیواره معمولاً از حدود یک تا شش میلیمتر انتخاب میشود. آلیاژ ۶۰۰۵ تقریباً ۱۵ درصد و آلیاژ ۶۰۸۲ تقریباً ۲۵ درصد ضخامت بیشتری نسبت به ۶۰۶۰ نیاز دارد. برای نتیجهی بهتر، ضخامت یکنواخت، شکل متقارن و ساختار پایدار توصیه میشود.
📐 نکات طراحی مقطع: گوشهها، زبانهها و پل شکست
طراحی خوب از قالب شروع میشود. چند نکتهی کلیدی:
- شعاع گوشهها: ساخت گوشهی بیرونی با شعاع کمتر از ۰٫۲ میلیمتر ممکن نیست. گوشهی داخلی از نظر فنی میتواند تیز باشد، اما با ساییدگی قالب بهمرور گرد میشود.
- زبانهی قالب: در پروفیلهای نیمهباز، زبانهی قالب فشار زیادی تحمل میکند. رعایت نسبت عمق زبانه به دهانهی پروفیل، عمر قالب را بالا میبرد.
- پل شکست: برای تلرانسهای تنگ، پروفیل ابتدا توخالی تولید میشود و بعد از عملیات حرارتی نهایی، پل حذف میشود. این پل در حمل پروفیلهای ظریف هم نقش محافظ دارد.
- کانال مکانیزم حرکت: در لوورهای متحرک، شیار با تلرانس حدود ±۰٫۱۵ میلیمتر باعث میشود اهرم بدون گیر کردن کار کند.
🎨 پوششدهی سطح و مقاومت در برابر محیط
رنگ پودری پلیاستر پرکاربردترین گزینه است. طیف رنگی کامل RAL، مقاومت خوب در برابر UV و خوردگی و هزینهی مناسب از مزیتهای آن است. آنودایز ظاهر فلزی و مقاومت سایشی میدهد. برای مناطق ساحلی و آفتاب شدید، پوشش PVDF پیشنهاد میشود. طرح چوب (ترانسفر) هم برای نماهای دکوراتیو محبوب است. پوشش باید بر اساس شرایط محیط هر پروژه انتخاب شود و یک نسخه برای همه کافی نیست.
🏗️ سیستم کامل لوور و مقایسه با چوب و PVC
لوور فقط تیغه نیست و یک سیستم کامل است. علاوه بر تیغهها به این اجزا نیاز دارید:
- میلیون (ستون میانی): وقتی دهانه از حد سازهای بیشتر شود لازم است.
- کانال اهرم و مکانیزم: برای لوورهای متحرک.
- صفحهی فشاری و درپوش: برای نگهداشتن تیغه و زیبایی ظاهر.
- پروفیل زهکش کف: برای هدایت آب.
تهیهی هماهنگ این اجزا از مشکلات نصب جلوگیری میکند. پروژههایی که از ابتدا بر Louver Profile Extrusion اصولی تکیه میکنند، در اجرا کمتر دچار دردسر میشوند.
لوور آلومینیومی در مقایسه با چوب و PVC سبکتر، مقاومتر در برابر خوردگی و کمنگهداریتر است و شکلهای متنوعتری ارائه میدهد. کاربردهای رایج آن نمای تجاری، تهویهی HVAC، پوشش تجهیزات پشتبام، حریم خصوصی و کلدینگ تزئینی است.
✅ نتیجهگیری: ولید آلومینیوم همراه پروژهی شما
موفقیت یک لوور از انتخاب آلیاژ و طراحی قالب شروع میشود و تا پوشش سطح و بستهبندی ادامه دارد. اکستروژن پروفیل لوور وقتی نتیجه میدهد که همهی این مراحل با دقت و هماهنگی انجام شود. اگر برای پروژهی نما، سایهبان یا تهویهی خود به پروفیل مطمئن نیاز دارید، ولید آلومینیوم آمادهی همکاری و پاسخ به سؤالات فنی شماست.
📞 برای دریافت مشاورهی تخصصی و استعلام قیمت، با مهندس سعید دادفر به شمارهی ۰۹۱۲۳۶۳۵۷۸۶ تماس بگیرید.
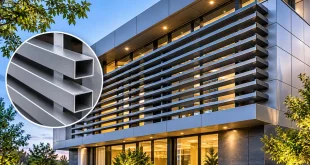
اکستروژن پروفیل لوور فرایندی دقیق است که از گرمکردن شمش آغاز میشود و با عبور فلز از قالب، خنککاری، کشش و پیرسختی ادامه پیدا میکند. انتخاب آلیاژ مناسب مثل ۶۰۶۳-T5، ضخامت یکنواخت جداره، طراحی اصولی گوشهها و زبانهها و پوششهایی مثل رنگ پودری، آنودایز و PVDF، دوام و زیبایی لوور را تعیین میکنند. برای نماهایی که ظاهری منظم و هندسی میخواهند، پروفیل لوور آلومینیومی مستطیلی گزینهای کاربردی است. در آن مقطع، ابعاد و ضخامت متناسب با بار باد و فاصلهی تکیهگاهها انتخاب میشود.
❓ سوالات متداول درباره اکستروژن پروفیل لوور (FAQ)
۱. اکستروژن پروفیل لوور چیست؟
اکستروژن پروفیل لوور روشی است که در آن شمش آلومینیوم گرم میشود و با فشار زیاد از قالبی با شکل مشخص عبور میکند. نتیجه، پروفیلی با مقطع دلخواه برای تیغههای سایهبان، نما و تهویه است.
۲. شمش آلومینیوم در فرایند اکستروژن تا چه دمایی گرم میشود؟
شمش تا حدود ۵۰۰ درجه سانتیگراد گرم میشود. در این دما، آلیاژ نرم میشود و راحتتر از قالب عبور میکند.
۳. پیرسختی چیست و چرا انجام میشود؟
بعد از خنککاری، کشش و برش، پروفیل حدود پنج تا هشت ساعت در دمای ۱۸۰ درجه نگه داشته میشود. این مرحله استحکام آلومینیوم را بالا میبرد.
۴. برای پروفیل لوور کدام آلیاژ مناسبتر است؟
برای بیشتر پروژههای نما، آلیاژ ۶۰۶۳ با تمپر T5 انتخاب خوبی است. اگر دهانه بلند باشد یا بار باد زیاد باشد، تمپر T6 یا آلیاژهایی مثل ۶۰۰۵A پیشنهاد میشود.
۵. ضخامت جدارهی پروفیل لوور چقدر باید باشد؟
ضخامت معمولاً از حدود یک تا شش میلیمتر انتخاب میشود و به دهانه، بار باد و نوع پروژه بستگی دارد. ضخامت یکنواخت و شکل متقارن، کیفیت اکستروژن را بهتر میکند.
۶. تیغههای Z، ایرفویل و C چه تفاوتی دارند؟
تیغهی Z برای پوشش سادهی نما و کنترل نور مناسب است. تیغهی ایرفویل جریان هوا را روانتر میکند. تیغهی C برای ردیفهای سایهبان مناسب است و عمق و سختی آن را دهانه تعیین میکند.
۷. لوور ثابت و لوور متحرک چه فرقی دارند؟
لوور ثابت با زاویهی مشخص نصب میشود. لوور متحرک یا موتوری امکان تنظیم نور و جریان هوا را میدهد و به کانال مکانیزم با تلرانس دقیق (حدود ±۰٫۱۵ میلیمتر) نیاز دارد.
۸. بهترین پوشش سطح برای لوور بیرونی کدام است؟
رنگ پودری پلیاستر، آنودایز و PVDF گزینههای رایجاند. برای مناطق ساحلی یا آفتاب شدید، PVDF پیشنهاد میشود. انتخاب نهایی به شرایط محیط پروژه بستگی دارد.
۹. لوور آلومینیومی نسبت به چوب و PVC چه مزیتی دارد؟
لوور آلومینیومی سبکتر است، در برابر خوردگی مقاومتر است، نگهداری کمتری میخواهد و شکلها و پوششهای متنوعتری دارد.
Louver Profile Extrusion: A Complete Guide to Process, Design and Selection
Aluminum louvers are now a familiar sight on commercial facades, sunshades and ventilation systems. Behind their clean appearance lies a precise manufacturing method: louver profile extrusion. In this process, an aluminum alloy billet is cut to length and heated to about 500°C. It is then pressed under high force through a die that gives the profile its shape. After that, the profile is cooled with air or water, stretched, cut to length and aged for five to eight hours at around 180°C to improve its strength.
Extrusion offers great design freedom, so manufacturers can produce Z-shaped, airfoil and C-shaped blades for fixed or motorized systems. However, quality depends on a few key decisions. Alloy 6063-T5 is a good starting point for most facade projects, while T6 or 6005A suits longer spans and higher wind loads. Wall thickness usually ranges from about 1 to 6 mm, and it should stay even and symmetrical. Designers must also respect technical limits, such as a minimum outside corner radius of 0.2 mm, careful tongue design in semi-hollow profiles, and tight slot tolerances in drive channels.
Surface finishing completes the job. Polyester powder coating, anodizing, PVDF and wood-grain transfer protect the aluminum and improve its look, and the finish should match the site’s exposure. Compared with wood or PVC, aluminum louvers are lighter, more corrosion resistant and easier to maintain.
A complete louver system also includes mullions, pressure plates, cover caps and drainage profiles. Choosing a supplier that understands the whole system helps avoid installation problems. Valid Aluminum is ready to guide you in selecting the right profile for your building project. For expert advice, contact Eng. Saeed Dadfar at 09123635786.
اگر به دنبال مقالات علمی در این زمینه هستید لطفا از این لینک دیدن کنید